El problema de infraestructura que las tostadoras siguen llamando administración
| Cropster
La Cabra tuesta alrededor de 2,5 toneladas a la semana desde Aarhus, mantiene una vida útil de 10 días y lanza un café nuevo la mayoría de las semanas. Los pedidos se cierran los lunes y los miércoles para su envío al día siguiente. No hay margen para imprevistos. Un error de planificación el lunes por la mañana no se puede recuperar el martes, y el café que pierde la ventana es café que no venderán.
La mayoría de las tostadoras en crecimiento están sometidas a alguna versión de esa presión, normalmente sin darse cuenta de cuándo llegó. Suele aparecer en torno al 70 % de la capacidad. Por debajo de esa línea, los sistemas informales funcionan, porque hay suficiente margen en la semana para absorberlos. Un número que falta se detecta. Un recuento erróneo se corrige antes de que importe. La persona que lo mantiene todo unido tiene tiempo para hacerlo.
Por encima del 70 %, ese margen desaparece. Los mismos sistemas pasan a ser estructurales, y los mismos pequeños errores llegan al taller antes de que nadie los encuentre. La hoja de cálculo que antes era una comodidad ahora es el único lugar donde vive un número crítico. La persona que sabe cómo se conecta todo pasa a ser una dependencia en torno a la cual la empresa no puede planificar.
Lo que hace que esto sea difícil de arreglar es que no ha fallado nada. Nadie ha sido descuidado. Solo hay un número que debería ser mejor de lo que es, y no hay un lugar obvio donde mirar.
La distinción importante no es lo cuidadosamente que se hace el trabajo. Es si el número se mueve por sí solo. Cuando se registra un tueste, se hace un recuento o se realiza un pedido, esa información se necesita en otro lugar casi de inmediato: por la persona que planifica la semana que viene, la que compra para la próxima temporada, la que responde a un cliente. O llega allí porque los sistemas están conectados, o llega porque alguien la lleva.
La segunda versión es la que se archiva como administración, y archivarla ahí es por lo que nunca se arregla. La administración es una categoría que se absorbe. La infraestructura es una categoría sobre la que se decide.
Algunas operaciones pueden ver el coste, porque lo han hecho cuantificable. Moler en Londres, Solberg & Hansen en Oslo, Meron en Rumanía, La Cabra en Dinamarca y Dak en Ámsterdam miden cosas que la mayoría de las tostadoras no mide. Lo que muestran las mediciones no es que estas empresas sean excepcionales. Es lo que cuesta realmente una tarea cuando alguien la está contabilizando.
Estos son los cinco lugares a los que se va el dinero.
1. La previsión que vive fuera del sistema
Toda tostaduría que compra café verde por adelantado respecto a la demanda está haciendo una apuesta. El tamaño de esa apuesta lo fija un número, y la pregunta que merece la pena hacerse es de qué se construye ese número.
En Moler, Howard Gill gestiona 393 toneladas de café verde contratado repartidas entre un surtido de 10 a 16 cafés, gran parte aún en origen o en tránsito. Para decidir cuándo traer el siguiente contenedor, toma 6 semanas de datos de producción y extrapola el uso semanal para las mezclas de la casa.
Su postura sobre de dónde proceden esos datos es firme: los sistemas financieros derivan la producción a partir de los ingresos por ventas, y él considera el registro de tueste como el más fiable de los dos, porque parte de lo que salió de la máquina y no de lo que se facturó.
Meron, que abastece a su propia red de cafeterías además de a sus cuentas mayoristas, lo aborda desde el consumo. El equipo hace seguimiento del uso por categoría, bebidas con leche frente a espresso frente a filtro, y compara el periodo actual con el mismo periodo del año pasado. Esa comparación indica al equipo de aprovisionamiento qué categorías se están moviendo antes de que empiece la temporada de compra, y sale de los mismos informes que ya utilizan el CEO y el equipo financiero.
Solberg & Hansen responde a una pregunta distinta con el mismo principio. Mantienen una base de datos de más de 7.300 muestras, de modo que una decisión sobre un lote de un origen y productor determinados puede contrastarse con cómo han rendido cafés comparables en su propia tostaduría, no solo con cómo los cataron en la mesa esa mañana.
Ninguno de estos métodos pide al comprador que recuerde nada. En cada caso, la información se generó en otra parte de la empresa, por alguien que hacía un trabajo distinto, y llegó a la decisión de compra sin que nadie decidiera enviarla.
La alternativa desde fuera parece casi idéntica. El volumen de la temporada pasada, más una suposición de crecimiento, más lo que sugiera el Proveedor. La diferencia nunca se anuncia. Aparece como una brecha permanente entre lo que usted se compromete a comprar y lo que necesita. El contenedor que llega 3 semanas antes y se queda ahí, ya pagado. El lote del que se queda corto y cubre a precio spot. El contrato dimensionado para el año pasado en lugar de para la curva real de demanda del próximo trimestre.
Nada de eso se registra como errores. Se registra como el coste de hacer negocios, que es exactamente por lo que nunca se examina.
2. Existencias que no están donde el sistema dice que están
Se deja de confiar en el número del sistema mucho antes de que alguien lo admita.
Ocurre gradualmente. Un recuento tiene una semana. El verde en tránsito, el verde en un almacén externo y el verde retenido quedan fuera. Alguien planifica contra la cifra igualmente; luego otra persona comprueba físicamente porque necesita estar segura, y en cuanto una persona empieza a comprobar, el sistema se convierte en una sugerencia. Producción planifica con un número y compras con otro, y nadie se da cuenta hasta que produce una consecuencia. Un lote se asigna dos veces. Falta un componente de una mezcla a mitad de semana. Una conciliación muestra que el número de planificación ha sido erróneo durante 3 semanas.
El coste no es la discrepancia. Es cada decisión tomada en el intervalo antes de que alguien la encontrara.
Lo que detiene la deriva no es la vigilancia. Es si el recuento y el plan están mirando el mismo registro. Meron hace seguimiento de aproximadamente 18 toneladas repartidas entre 90 y 100 lotes, activos y no lanzados, y el equipo de tueste no lo verifica físicamente. Cada llegada se registra el mismo día en que aterriza, y esa entrada es la misma contra la que planifica producción, revisa aprovisionamiento e informa finanzas. No hay una segunda versión que conciliar.
La Cabra, una tostaduría danesa, llega al mismo punto por obligación. Su certificación ecológica exige un movimiento documentado del café a través del tueste, el Empaquetado y el envío, revisado mensualmente por alguien ajeno a la empresa. El registro tiene que resistir una inspección, lo que significa que no puede reconstruirse a posteriori.
3. El plan y el traspaso
Un pedido no llega como un lote. Algo tiene que convertir lo uno en lo otro, y en la mayoría de las tostadoras ese algo es una persona, elegida por proximidad más que por diseño.
Eso es lo que lo hace caro. Cuando el traspaso no tiene propietario, se realiza de forma distinta según quién esté y lo ocupado que esté el día. No hay una versión que mejorar, porque no hay una versión. Los errores afloran aguas abajo, donde la causa ya no es rastreable, y la solución siempre es la misma: alguien revisa con más cuidado la próxima vez, lo que dura hasta la siguiente semana ajetreada.
La mitad visible de este coste es el tiempo de planificación. Ditte Laursen, responsable de tostado de La Cabra, estima la diferencia entre construir el plan semanal en una hoja de cálculo y tenerlo ensamblado a partir de datos de pedidos en vivo en aproximadamente un día laborable a la semana. En una semana de 5 días, eso es el 20 % del tiempo de un responsable, y nada de eso se dedicaba a perfiles de tueste, catas o cuentas mayoristas. Se dedicaba a mover números desde donde se introducían hasta donde se necesitaban. La Cabra ha duplicado su volumen en los últimos años sin añadir carga a esa planificación, que es la parte que merece la pena notar. Una hoja de cálculo se habría duplicado con ello.
En Dak, las plataformas de pedidos y el sistema de producción no comparten una visión de lo comprometido. En lugar de dejar ese hueco a quien lo detecte, los equipos de Empaquetado y expedición concilian ambos y fijan ellos mismos el programa diario de tueste, de modo que producción recibe instrucciones de quienes son responsables de los compromisos de salida, en lugar de que se arme por tostadores trabajando hacia atrás desde una lista de pedidos. Con 70 lotes al día, 7 días a la semana, no tienen un día tranquilo para detectar más tarde un error de sobreventa.
Ninguno ha eliminado el traspaso. Ambos lo han acotado a un punto definido, con un responsable nombrado y un método fijo, que es lo que se hace cuando dos sistemas no se comunican y, aun así, se necesita que el hueco se comporte de forma predecible.
Los referentes del sector sitúan las tasas de error manual de datos en torno al 5 %, con un coste medio de $53 por error para encontrarlo y corregirlo. Esos números, por sí solos, no son alarmantes. Aplicados a cada pedido, cada movimiento de existencias y cada etiqueta en una empresa que envía 7 días a la semana, se acumulan hasta convertirse en un impuesto operativo permanente.
Hay un segundo efecto que importa más a medida que se crece. Cuando la planificación es manual, es un trabajo especializado que solo una o dos personas pueden hacer. Cuando no lo es, cualquiera en producción puede asumirlo. Esa es la diferencia entre una tostadora que puede tomarse una semana libre y otra que no puede.
4. Consistencia que depende de quién esté de turno
Esta es la fuga que se clasifica como un problema de calidad y, por tanto, nunca llega a la conversación financiera. Debería.
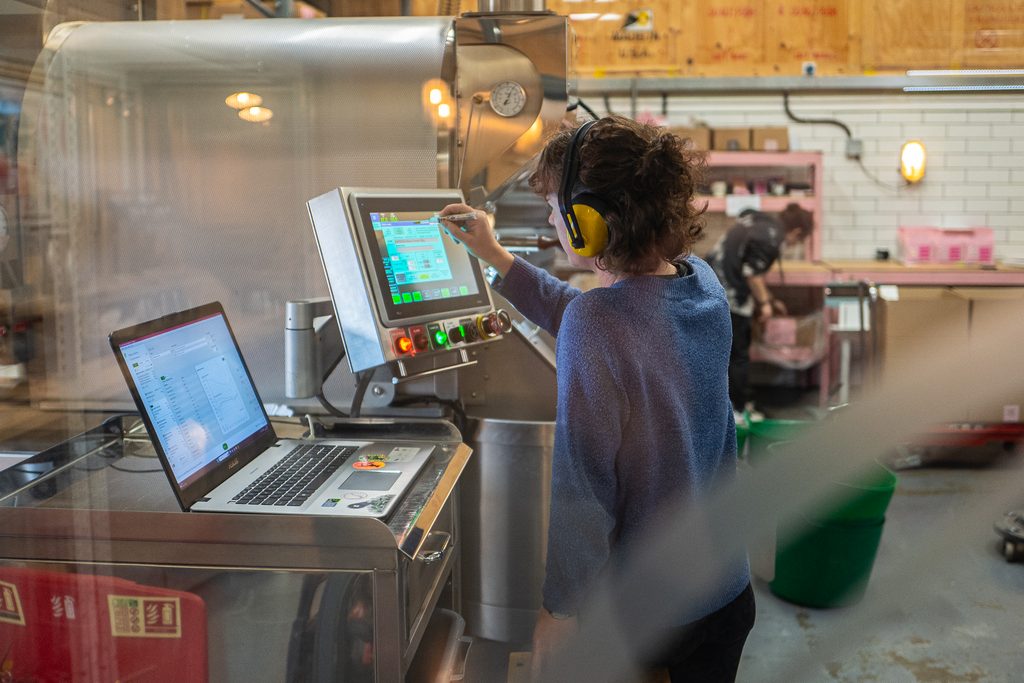
Solberg & Hansen produce de 17 a 25 toneladas a la semana a lo largo de 10.300 tuestes al año, y cata cada lote producido ese día a las 15:00. Simo Kristidhi, su responsable de producción y logística, hace seguimiento del porcentaje de tuestes que alcanzan simultáneamente todos los objetivos definidos. Una semana reciente se situó en el 89,2 %, con un 92 % de objetivos individuales cumplidos en total.
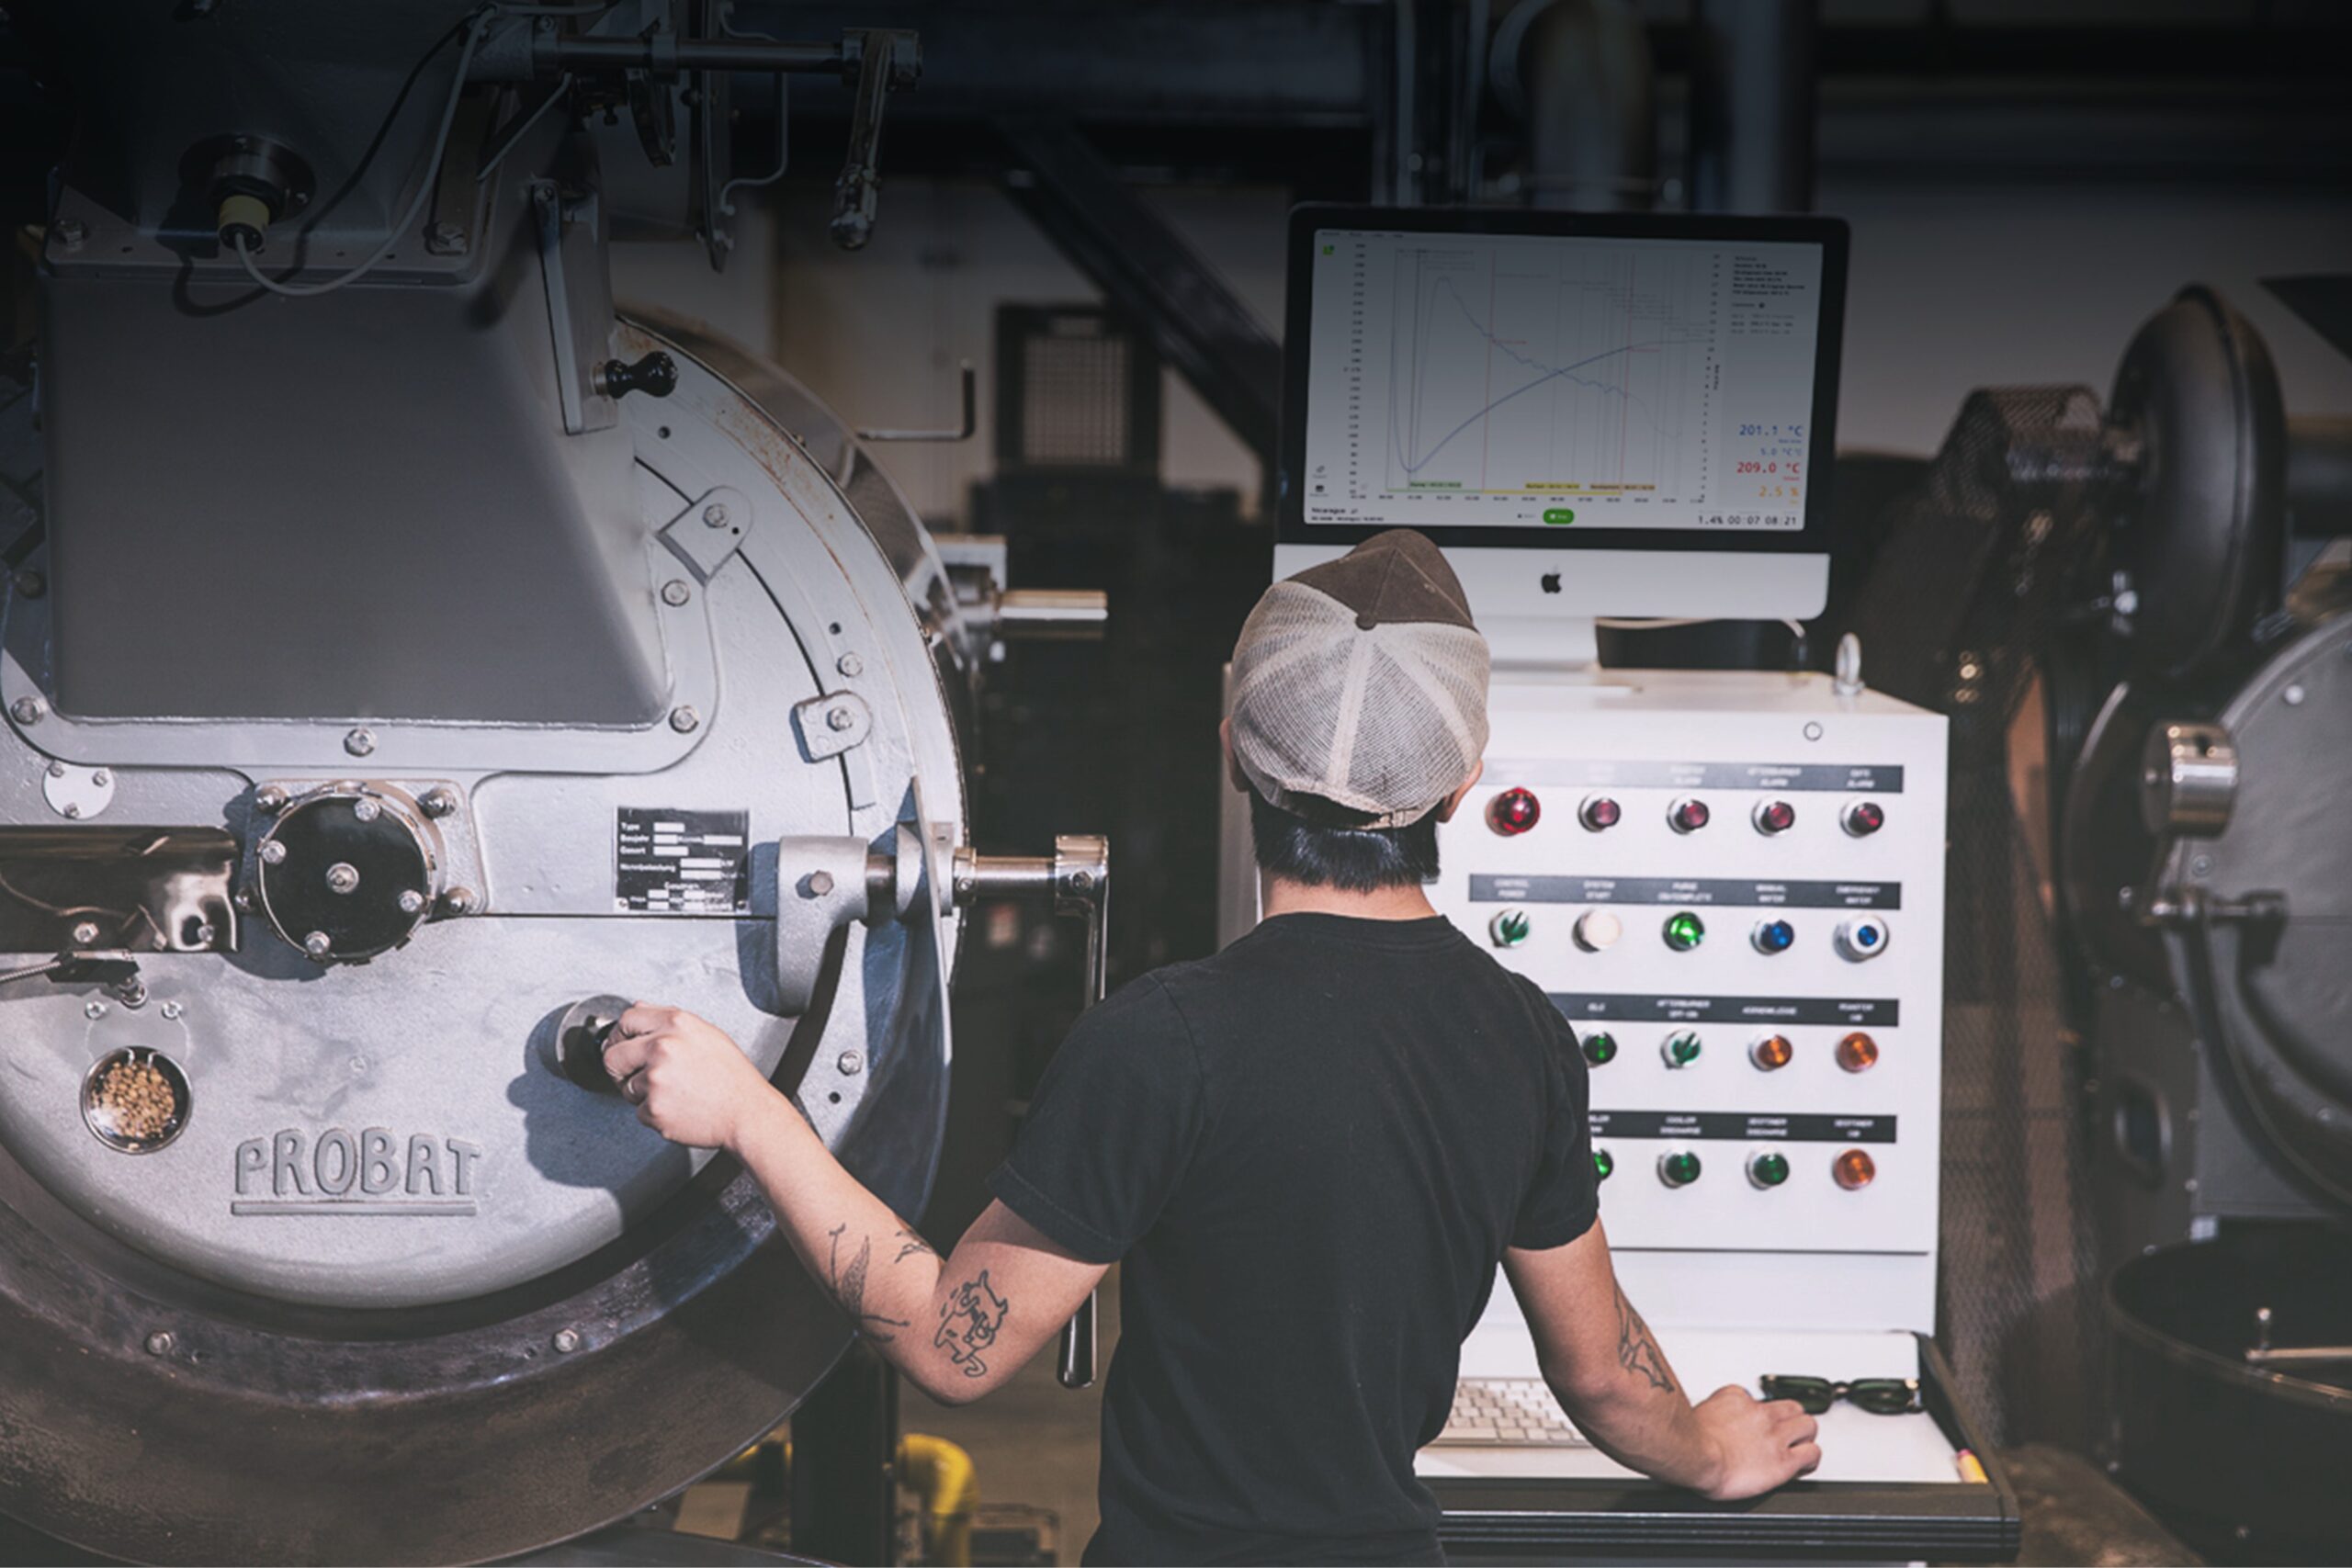
Moler mantiene tolerancias de un cuarto de grado en la temperatura final y de 10 segundos en el tiempo total de tueste, en siete tostadoras que funcionan en dos turnos, de 7:00 a 15:00 y de 13:00 a 21:00. La cata de producción se realiza dos veces por semana e incluye cada lote del día anterior. Meron informa de que el 95 % de los lotes diarios cumple todos los objetivos mientras la máquina de volumen ejecuta 23 lotes al día.
Dak muestra el mismo principio sin una cifra destacada. Con 70 lotes al día, un formulario de calidad extenso pararía el taller, así que la comprobación se reduce a un umbral automático de Pérdida de peso. Los lotes dentro pasan a Empaquetado. Los lotes fuera se apartan, se miden y se catan, y la respuesta llega al resto de la empresa de inmediato. No hacen seguimiento de ningún porcentaje objetivo, porque su alineación cambia semanalmente y la cifra no significaría mucho. El umbral sigue haciendo su trabajo.
En cada caso, el objetivo está en el mismo lugar que el resultado. Un lote que falla es visible para el tostador, el responsable de calidad y quien gestione la cuenta en el mismo momento, no después de que alguien lo detecte y lo transmita. La habilidad sigue perteneciendo al tostador. Lo que cambia es que la consistencia deja de depender de qué tostador la esté sosteniendo.
Sin ello, usted se entera de que la consistencia ha bajado cuando una cuenta mayorista comenta que el café sabe diferente. Eso suele ser dos semanas después de que empezara y una conversación antes de que empiecen a pedir muestras a la competencia.
Ponga precio a la diferencia. Un lote rechazado es verde, mano de obra, Empaquetado y tiempo de máquina. Una cuenta mayorista perdida silenciosamente es ingresos anuales. Ninguno aparece en una partida llamada control de calidad.
5. El coste por lote que nadie ha recalculado
Cada precio que cobra una tostaduría se apoya en una cifra de lo que cuesta producir un kilo de café tostado. Esa cifra se fija una vez, normalmente al principio, y luego envejece en silencio mientras se mueven los precios del verde, se desvían los rendimientos y cambia la mezcla de Producto a su alrededor.
La pregunta es de dónde sale. La mayoría de los sistemas empresariales derivan la producción a partir de los ingresos por ventas, trabajando hacia atrás desde lo facturado para estimar lo que debió haberse tostado. La postura de Howard Gill sobre esto es firme: trata el registro de tueste como el más fiable de los dos, porque parte de lo que realmente salió de la máquina. Cuando ambos discrepan, uno es un cálculo y el otro es una medición, y conviene saber cuál es cuál antes de fijar precios en función de ello.
Dak lo mide en el punto en que ocurre. El umbral de Pérdida de peso que decide si un lote supera el control de calidad es el mismo número que determina cuánto café tostado sale de cada kilo de verde. Una medición, tomada en el taller, responde a la vez a una pregunta de calidad y a una pregunta de coste.
Meron cierra el círculo en el otro extremo. Los datos de producción llegan al equipo financiero y al CEO como informes categorizados, lo que significa que quienes fijan los precios están mirando lo que la tostaduría produjo realmente, y no lo que el sistema contable infirió.
Sin eso, los errores se acumulan en una dirección concreta. Las suposiciones de rendimiento se quedan en el número que alguien fijó cuando la máquina era nueva. El coste del verde se queda en el precio de contrato de la temporada pasada. Las mezclas se valoran con costes de componentes que han subido un poco cada uno. Nada es lo bastante erróneo como para notarse en una sola factura, que es precisamente el problema: un margen dos puntos más fino de lo que usted cree parece exactamente un margen que está bien.
Lo que conecta los 5
Toda tostaduría tiene al menos un punto en el que una persona traslada información de un lugar a otro a mano. Eso no es señal de una empresa mal gestionada. Es lo que construyen los operadores capaces cuando los datos están en un sistema y la decisión que los necesita vive en otro.
Lo que tienen en común las operaciones anteriores es que saben dónde están esos puntos. Moler sabe qué decisión se basa en datos de producción extrapolados y qué registro debe confiarse cuando dos sistemas discrepan. La Cabra sabe qué pedidos se introducen a mano y por qué. Dak sabe exactamente qué plataformas hay que conciliar y quién lo hace. Solberg & Hansen puede nombrar la parte de su operación que aún funciona fuera del sistema, y está trabajando en ello.
Esa es toda la diferencia. No la ausencia de traspasos, sino saber dónde están, cuánto cuestan y quién es su responsable.
La investigación de Cropster sitúa el coste del movimiento manual de datos en 8,2 horas a la semana para una tostaduría en crecimiento, con una tasa de error del 5 % y un coste medio de $53 por error para encontrarlo y corregirlo. Esas cifras infravaloran el total, porque solo cuentan la transcripción. No cuentan las decisiones retrasadas mientras alguien arma un número, los errores introducidos en el traslado, el trabajo que se detiene cuando la persona está de vacaciones o el techo de crecimiento creado por un proceso que solo una persona puede ejecutar.
La pregunta que esto cambia
Fíjese en lo pocas de las cinco tienen un precio asociado.
Hay una cifra en este artículo que se convierte directamente en dinero, y pertenece a La Cabra: un día laborable a la semana, el 20 % del tiempo de un responsable, recuperado. Las otras cuatro fugas no tienen un coste publicado, porque casi nadie las mide. Ni las tostadoras, ni sus proveedores, ni el sector que escribe sobre ellas.
Esa ausencia es el argumento, no un agujero en él. Los costes que no se miden se clasifican por defecto, y el defecto es administración. Los costes administrativos se gestionan. Usted los absorbe, los delega, los acepta como el precio del crecimiento. Los costes de infraestructura se deciden. Usted compara lo que cuesta dejarlos como están con lo que cuesta arreglarlos, y toma una decisión con un número asociado.
La mayoría de las tostadoras al 70 % de capacidad nunca han hecho esa comparación, porque las pérdidas nunca se han archivado bajo un encabezado que la provocara. Están en cinco lugares separados, cada uno lo bastante pequeño como para tolerarlo, y ninguno pertenece a nadie en particular.
Así que el ejercicio útil no es encontrar una solución. Es poner una cifra a cada una de las cinco, para su propia operación, y ver cómo queda el total escrito en un solo lugar. No para justificar una decisión, sino porque no se puede decidir sobre un coste que nunca se ha dimensionado. La mayoría de las tostadoras llevan años cargando con esto sin haber elegido hacerlo.
Más sobre el negocio de gestionar una tostaduría, directamente en su bandeja de entrada. Suscríbase al boletín de Cropster.